- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Kuru Torba Üretim Süreci: Malzeme Kesiminden RF Kaynağına
Sealock, 27,12 MHz radyo frekansı kaynağı kullanarak OEM ve toptan alıcılar için kuru torbalar üretiyor ve süreç, aynı kumaştan yapılmış iki torbanın neden tamamen farklı performans gösterdiğini açıkladığı için anlaşılmaya değer. Kuru bir torbanın su yalıtımı malzemeyle birlikte satın alınmaz; dikişlerin kaynaklandığı anda üretim hattında oluşturulur. Bu, dikişin tutunup tutunmayacağına karar veren teknik detaylarla birlikte tüm üretim sürecini yürütür.
1. Birinci Aşama: Malzeme Hazırlama ve Kesme
Üretim kaplamalı kumaş rulolarıyla başlar —PVC brandaveyaTPU lamine naylon— herhangi bir şey kesilmeden önce hazırlanır ve kontrol edilir. Burada gelen denetim önemlidir çünkü kaplama tutarsızlığı, malzemedeki nem ve boya partileri arasındaki farklılıklar, kaynak istasyonunda daha sonra olacakları etkiler.
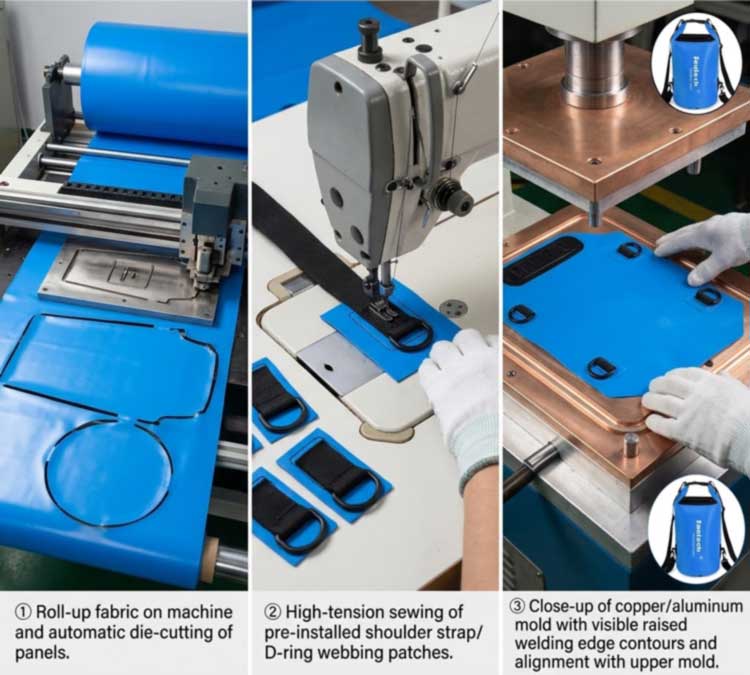
Paneller daha sonra otomatik bir kesme presi ile tam tasarım boyutlarına göre rulodan damgalanır. Kesim hassasiyeti, toplu çalışmayı tekdüze tutan şeydir: birkaç milimetre uzakta kesilmiş bir panel, kaynak kalıbının altına doğru şekilde oturmaz ve kaynak çizgisi onunla birlikte sürüklenir. Panel yerleştirme, her bir rulonun ne kadarının kesimden ziyade ürün haline geleceğini belirlediğinden malzeme verimliliğinin de ayarlandığı yer burasıdır.
2. İkinci Aşama: Yük Taşıyan Parçaların Ön Montajı
Herhangi bir şey kapatılmadan önce, yüksek gerilimli endüstriyel dikiş, yük taşıma elemanlarını (omuz kayışları, D halkalı dokuma yamaları, dış cepler ve takviye panelleri) düz panellere bağlar.
Buradaki sıralama kasıtlıdır ve uygun şekilde tasarlanmış bir çantayı ucuz olandan ayıran ayrıntılardan biridir: dikiş gerçekleşirönceSu geçirmez conta oluşturulduğundan hiçbir iğne bitmiş su geçirmez membrana asla nüfuz etmez. Daha sonra mühürlü gövdeye bağlanması gereken her şey (D halkaları, MOLLE ankrajları, valfler) deriden dikilmek yerine takviye yamalarına kaynak yapılıyor.
3. Üçüncü Aşama: Kalıp Kurulumu
Her torba geometrisi kendi takımını gerektirir. Kaynak deseni, kaynak dikişinin tam şeklini tanımlayan yükseltilmiş kenarlara sahip özel bir kalıba (tipik olarak işlenmiş pirinç veya alüminyum) dönüştürülür. Kalıp merdane üzerine yerleştirilir ve panele hizalanır.
Kalıp tasarımı dikişi şekillendirmekten daha fazlasını yapar. Yükseltilmiş kenar profilleri, kaynak ve kesme kenarının aynı işlemde oluştuğu ve kalıbın durumunun sonuçları doğrudan etkilediği bir yırtılma sızdırmazlığı üretmek için işlenebilir: Düzlüğünü kaybetmiş veya kirlenmiş bir kalıp, normalde iyi olan bir dikişte zayıf bir nokta olarak ortaya çıkan eşit olmayan basınç ve enerji dağılımına neden olur. Takımlama yeteneği aynı zamanda bir fabrikanın yalnızca mevcut kalıpları yeniden doldurmak yerine yeni bir şekil oluşturmasına da olanak tanır.özel kapasiteler ve yapılar.
4. Dördüncü Aşama: RF Kaynağı - Dikişin Gerçekte Nasıl Oluştuğu
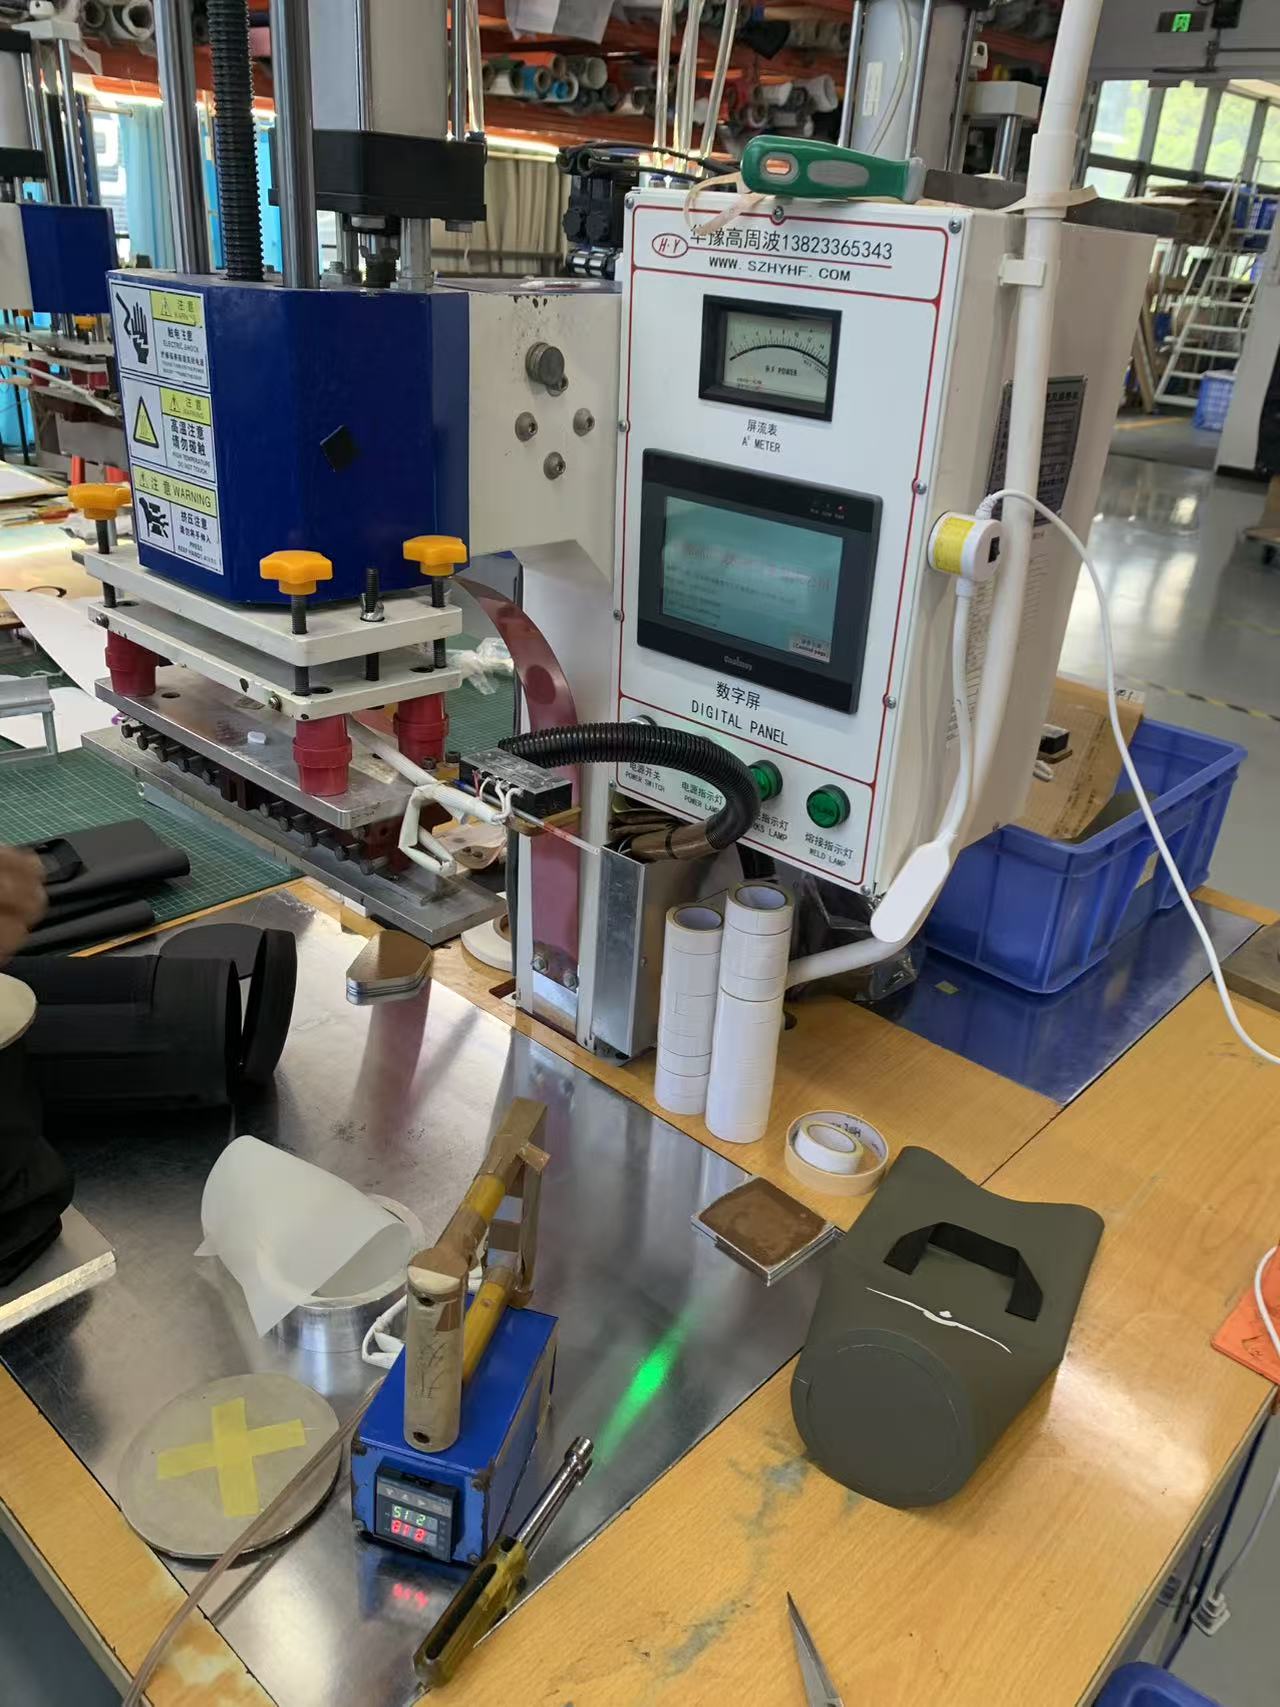
Bu sürecin özüdür. Yüksek frekanslı veya dielektrik kaynak olarak da adlandırılan radyo frekansı kaynağı, termoplastikleri harici bir ısı kaynağı yerine elektromanyetik alan kullanarak birleştirir. Dizinin dört aşaması vardır:
- Yükleniyor.Paneller üst kalıp ile alt plaka arasına yerleştirilir ve kalıp kaynak şeklini belirler.
- Basınç.Sıkıştırma kuvveti katmanları yakın temasa getirir; bu kuvvet olmadan erimiş polimer tek bir kütle halinde kaynaşamaz.
- RF aktivasyonu.Bir jeneratör, elektrotlara 27,12 MHz'de yüksek frekanslı enerji uyguluyor. Alternatif alan, malzemedeki polar moleküllerin hızla salınmasına neden olur ve iç moleküler sürtünme ısı üretir.içerimalzemeyi yüzeyden iletmek yerine.
- Basınç altında soğutma.Güç durur ancak dikiş katılaşırken sıkıştırma devam eder. Basıncın çok erken serbest bırakılması, zayıf kaynağın en yaygın nedenlerinden biridir.
Isı malzemenin içinden kaynaklandığı için, her iki katman da aynı anda füzyon sıcaklığına ulaşır ve hiçbir yapıştırıcı, solvent veya iplik olmadan tek bir sürekli kütle halinde bağlanır. Doğru şekilde yürütülen bir RF kaynağı genellikle ana malzeme kadar güçlüdür ve bu nedenle dikiş, uygun şekilde oluşturulmuş bir kuru torbadaki zayıf nokta değildir.
5. Neden RF Kaynağı ve Neleri Kaynak Yapamaz?
RF kaynağı yalnızca molekülleri elektromanyetik alana tepki veren malzemeler olan polar termoplastiklerde çalışır. Buna PVC, PU ve TPU, TPU kaplı kumaşlar, EVA ve belirli derecelerde PET ve naylon dahildir. Polietilen ve polipropilen gibi polar olmayan poliolefinler, RF enerjisini zayıf bir şekilde emer ve RF reaktif kaplamalar veya bağlantı katmanları olmadan RF kaynağı yapılamaz; bunun yerine sıcak hava, sıcak kama veya itme yöntemlerine ihtiyaç duyarlar.
Bu malzeme bağımlılığı bir önemsiz nokta değil, bir spesifikasyon meselesidir: PVC ve TPU'nun kuru çanta kategorisine hakim olmasının bir nedeni de budur. RF, bu malzemeler için sıcak hava, sıcak kama veya darbeli kaynaktan daha güçlü bir dikiş üretir; bu nedenle kamyon örtüleri ve şişirilebilir malzemelerden, hermetik contanın isteğe bağlı olmadığı tıbbi sıvı torbalarına kadar çeşitli endüstrilerde hava geçirmez ve sıvı geçirmez ürünler için standarttır.
6. Kaynak Kalitesini Belirleyen Parametreler
Kaynak, bir kez ayarlanıp unutulmak yerine, her malzeme ve kalınlık için doğrulanan dört ayarın ürünüdür:
| Parametre | Neyi kontrol ediyor | Yanlışsa arıza modu |
|---|---|---|
| RF gücü | Conta alanı boyunca dahili ısıtma oranı | Çok düşük: eksik füzyon. Çok yüksek: yanma, incelme |
| Kalma süresi | Enerji ne kadar süreyle uygulanır? | Kısa: Soğuk kaynak. Uzun: malzeme bozulması |
| Basınç | Katmanlar arasındaki temasın yakınlığı | Düşük: boşluklar ve kanallar. Aşırı: dışarı doğru sıkışma ve ince, kırılgan bir dikiş |
| Soğutma süresi | Kelepçe altında katılaşma | Erken çıktı: dikiş sertleşmeden önce ayrılır |
Ölçek için bir referans noktası olarak, ince PVC filmin birkaç saniyelik kaynak ve soğuma süresiyle yalıtılması, yalıtım alanında birkaç yüz watt civarında bir enerji harcar; daha ağır brandalar ve çok katmanlı laminatlar önemli ölçüde daha fazlasına ihtiyaç duyar. Çeşitli malzeme değişkenleri bu ayarları değiştirir: PVC'deki plastikleştirici seviyesi, nem içeriği, pigmentler ve dolgu maddeleri, kumaş dokusu ve film kalınlığı, malzemenin enerjiyi emme şeklini değiştirir. Bu nedenle bir renk değişimi veya yeni bir kumaş partisi süreç açısından otomatik olarak nötr değildir ve kaynakların varsayılan yerine yeniden nitelendirilmesinin nedeni budur.
7. Beşinci Aşama: Soğutma, Düzeltme ve Son Montaj
Kaynaklı paneller özel bir soğutma bölgesine taşınır, böylece bağ bozulma olmadan sabitlenir, ardından torba flaştan arındırılır ve döndürülür. Son montaj, ürünü tamamlayan bileşenlere uyar: üstü kapatılabilen kapaklar ve tokalar, belirtilen yerlerde fermuarlar, kayışlar, kulplar, boşaltma valfleri ve şeffaf pencere panelleri; bunlar aynı kesintisiz kaplamanın parçası olarak gövdeye kaynaklanmıştır. Yük taşıyan donanım, kaynaklı takviye yamalarına takılarak su geçirmez membranın delinmesini önler.
8. Altıncı Aşama: Gönderilmeden Önce Test Edilmesi
Kaynak dikişi varsayılmak yerine doğrulanır. Çalıştırma başlangıcında, parametre setinin tam füzyon ürettiğini doğrulamak için örnek kaynaklar üzerinde soyulma testleri yapılır - arıza modunun kendisi teşhis amaçlıdır, çünkü arayüzde temiz bir şekilde soyulan bir dikiş yetersiz bağlanmayı gösterirken, temel malzemeyi yırtan bir dikiş kaynağın etrafındaki kumaştan daha güçlü olduğunu gösterir.
Bitmiş çantalar daha sonra belirtilen IPX derecesine göre tam suya daldırma testinden geçer; bunun yanı sıra kulplar ve tutturucular üzerinde 1.500'den fazla döngü, fermuarlı modellerde 3.000 kapalı fermuar döngüsü, çekme ve bağlama mukavemeti, tuz spreyi, sürtünme direnci, renk haslığı ve renk farkı yük testini kapsayan bir laboratuvar paketine tabi tutulur. Her parti üç aşamalı kontrolü gerçekleştirir - gelen kumaş ve donanımda IQC, hat üzerindeki kaynaklar ve işlemlerde IPQC, AQL numunesi ile OQC, toplu daldırma testi ve imzalı altın numune karşılaştırması - SGS veya QIMA denetimiyle birlikte,Her üretim sürecinde uygulanan kalite standartları.
9. Neden Kaynaklı Dikilmiş ve Bantlanmış Daha İyidir
Dikilen dikiş, bir iğneyi su geçirmez katmandan binlerce kez geçirir ve ardından delikleri kapatmak için bant kullanır. Bant esneme, eskime, ısı ve aşınma nedeniyle kalkar ve bir kez kalktığında her iğne deliği bir giriş noktası haline gelir. Kaynak dikişinde kapatılacak delik yoktur; kaplanmış katmanlar tek bir malzeme halinde birleştirilir. Hafif yağmur yerine suya dayanması gereken herhangi bir çanta için belirleyici fark budur ve ön yüzey kumaşı ne kadar iyi olursa olsun, kaynaklı yapının gerçek su geçirmez ürünler için temel oluşturmasının nedeni budur.
10. Bu Süreç Üzerine Oluşturulan Ürünler
Öncelikten ziyade türe göre düzenlenen, aynı kaynaklı proseste üretilen modeller:
| Resim | Modeli | Kapasite | Malzeme | Derecelendirme | Ürün Sayfası |
|---|---|---|---|---|---|
|
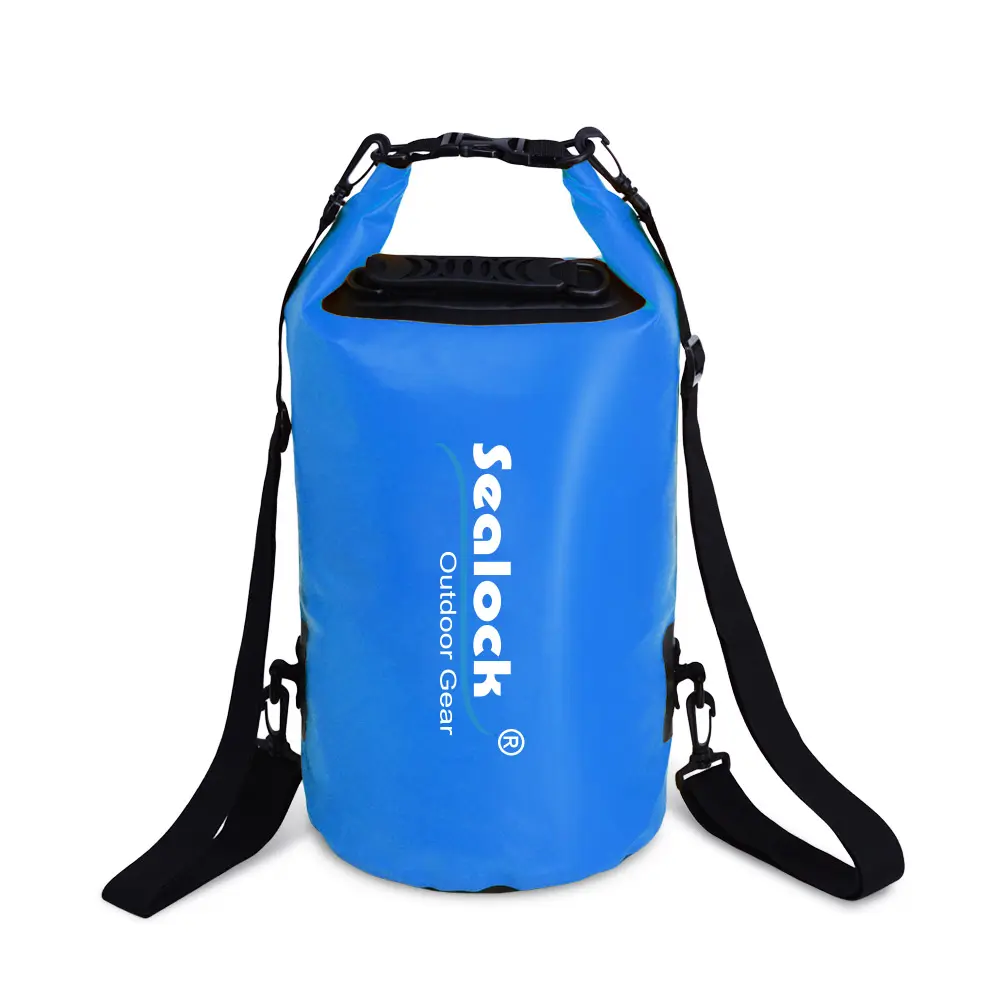
SL-D002 Kuru Çanta | 5-63L | 0,5 mm 500D PVC | IPX7 | Görüş |

|
SL-E102 Sırt Çantası Kuru Çanta | 15 / 20L | 500D PVC, çift contalı | IPX7 | Görüş |
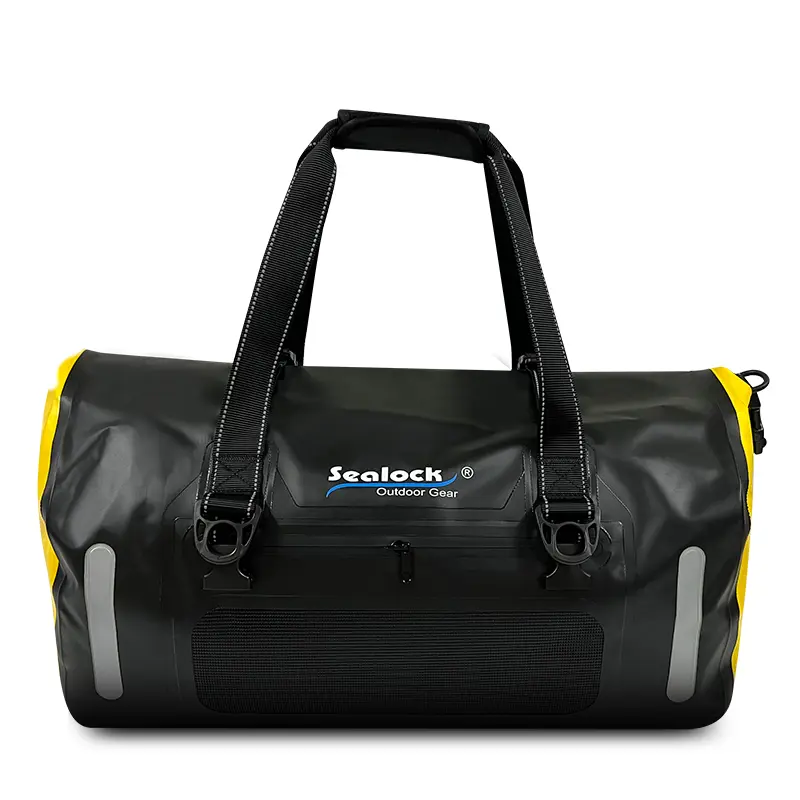
|
SL-K099 Spor Çantası | 40 / 60L | 840D TPU | IPX7 | Görüş |
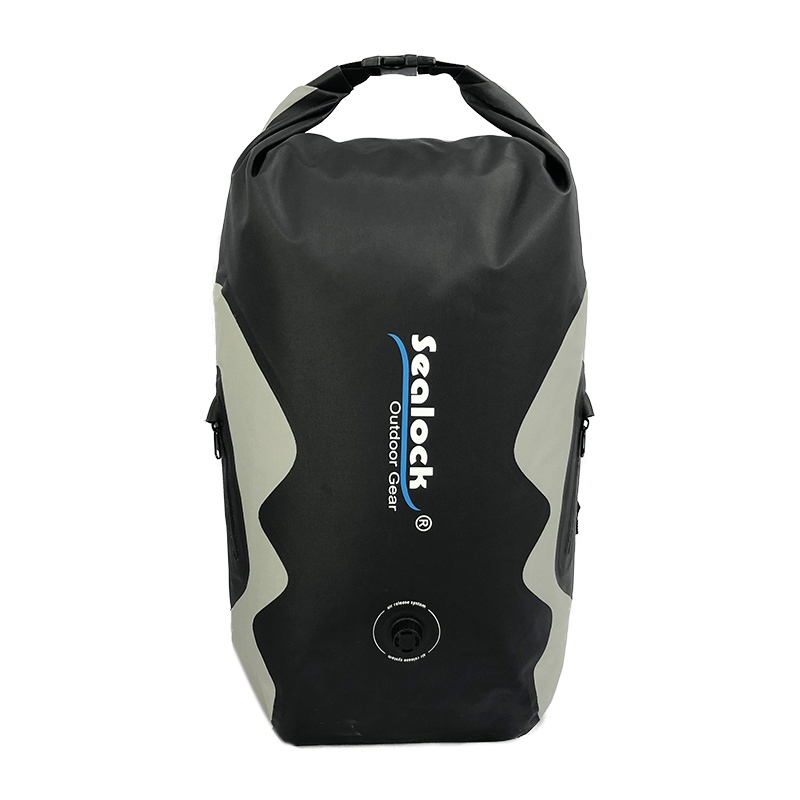
|
SL-E070 Kuru Sırt Çantası | 25L | 420D TPU | IPX8 | Görüş |
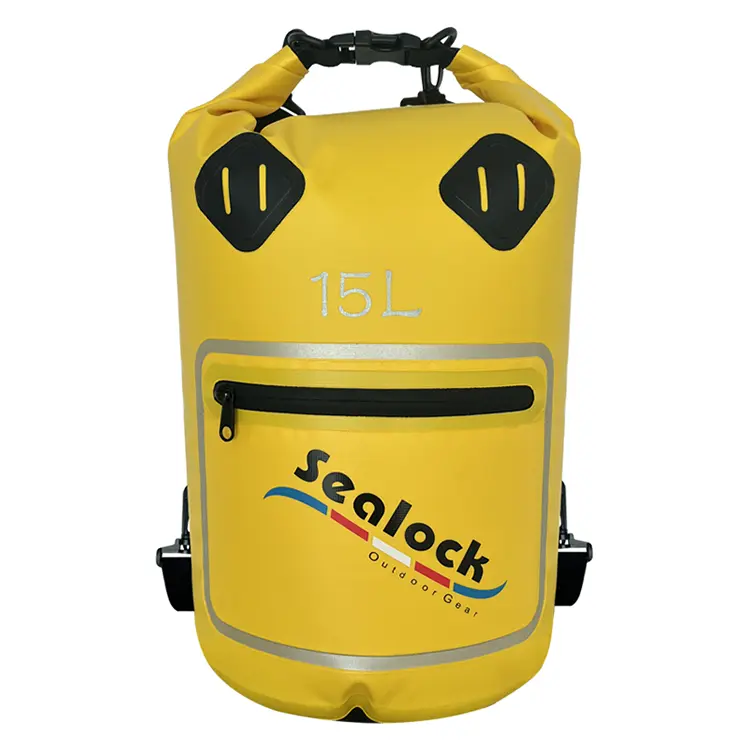
|
SL-D693 Pencere Kurutma Torbası | 15 / 20L | 500D PVC + PVC filmi | IPX7 | Görüş |
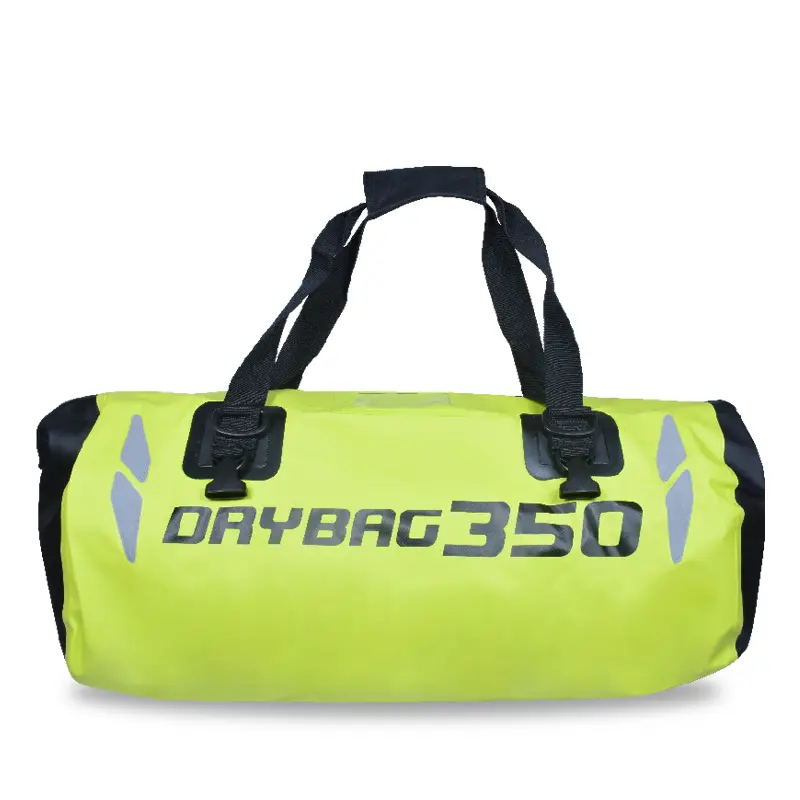
|
SL-C619 Motosiklet Çantası | 35 / 50L | 500D PVC | IPX6 | Görüş |
Tam aralıklar altında oturuyorkuru çantalar, kuru sırt çantaları, Vespor çantaları. Bir çizimden, numuneden veya hedef spesifikasyondan temelden geliştirme desteklenir; yeni geometriler, bir engelden ziyade standart geliştirme yolunun bir parçası olan yeni takımlar anlamına gelir. Minimum Sipariş Adedi 300 adet, numuneler 7-15 gün içinde, toplu olarak 30-45 gün içinde, Dongguan, Çin veya Ho Chi Minh City, Vietnam'dan.
11. SSS
S: Neden polietilen veya polipropilen torbama RF kaynağı yapılamıyor?
C: Bu polimerler polar olmadığı için molekülleri elektromanyetik alana çok az tepki veriyor, dolayısıyla neredeyse hiç iç ısı üretilmiyor. RF-reaktif kaplamalara veya bağlantı katmanlarına veya sıcak hava veya darbeli kaynak gibi farklı bir yönteme ihtiyaç duyarlar. Bu, PVC ve TPU'nun kaynaklı su geçirmez çantalara hakim olmasının temel nedenidir.
S: Kaynak dikişi kumaşın kendisiyle karşılaştırıldığında ne kadar güçlüdür?
C: Doğru şekilde kaynaklanmışsa, dikiş genellikle ana malzeme kadar veya daha güçlüdür. Soyulma testinde iyi bir kaynak, arayüzde ayrılmak yerine temel kumaşı yırtar; eğer dikiş temiz bir şekilde ayrılırsa parametreler yanlıştır.
S: Rengi değiştirdik ve kaynaklar başarısız olmaya başladı; bu neden olsun ki?
C: Pigmentler ve dolgu maddeleri, plastikleştirici seviyesi, nem içeriği ve kalınlık gibi malzemenin RF enerjisini emme şeklini de değiştirir. Yeni bir renk veya kumaş partisi farklı bir güç, bekleme veya basınç ayarı gerektirebilir. Kaynaklar, "aynı malzeme"nin "aynı ayarlar" anlamına geldiği varsayımına dayanarak değil, çalışmanın başında soyulma testleri ile yeniden nitelendirilmelidir.
Soru: Su geçirmez bir çantada bantlı dikiş kabul edilebilir mi?
C: Hafif yağmurdan korunmak için işe yarayabilir, ancak suya batırma için işe yaramaz. Dikiş, su geçirmez katmanı binlerce kez deler ve bu delikleri kaplayan bant esneme, ısınma ve eskime nedeniyle kalkar. Şartnamede suya daldırılabilir yazıyorsa kaynak yapılması gerekir.
S: Özel bir çanta şekli neden maliyet ve teslimat süresini artırır?
C: Her geometrinin kendi işlenmiş kalıbına ihtiyacı vardır; bu, tek seferlik bir takım maliyeti ve örnekleme başlamadan önce bir hazırlık süresi adımıdır. Yeni bir şeklin, mevcut bir modeldeki renk değişikliğinden daha yüksek bir minimum taşımasının nedeni de budur.
Soru: Farklı malzemeler birbirine kaynaklanabilir mi?
C: Uyumlu polar malzemeler şunlar olabilir: PVC branda gövdesine kaynaklanmış şeffaf bir PVC film penceresi rutin bir örnektir. Benzer olmayan polimerlerin veya bir polar ile polar olmayan bir malzemenin karıştırılması bağların başarısız olduğu yerdir, dolayısıyla malzeme eşleşmesi örnekleme aşamasında doğrulanır.
Süreç Açıklaması veya Örnekleri Talep Edin
Kaynak hattının video yürüyüşü, kaynak testi verileri, numuneler veya tam OEM/ODM teklifi için,bir soruşturma gönderin. Sealock satın alma sorularına 24 saat içinde yanıt verir.